

Instalace nového svazku trubek je velkou investicí.Špatná instalace nebo nesprávná údržba může zkrátit životnost trubek na polovinu - a z 20letého majetku se stane 10letý závazek.ProASTM B111 C68700konkrétně u trubek existují kritické kroky, které musíte dodržet, abyste zajistili maximální životnost.
Tato příručka obsahuje osvědčené postupy pro příjem, manipulaci, instalaci a údržbuC68700 hliníková mosazná trubkasvazky.
Potřebujete specifikace instalace?Navštivte naši[ASTM B111 C68700]pro podrobné technické listy. Prohlédněte si také naše[Trubky výměníku tepla ASTM B111]strana pro další možnosti slitiny, pokud se vaše provozní podmínky liší.
Jak byste měli přijímat a kontrolovat zkumavky C68700 při dodání?
Správná kontrola příjmu zabrání pozdějším problémům s instalací.Tento krok nikdy nepřeskočte.
| Kontrolní položka | Co zkontrolovat | Kritéria přijetí |
|---|---|---|
| Obal | Koncovky neporušené, páskování zajištěno | Bez poškození, trubky nejsou odkryté |
| Označení trubek | ASTM B111, C68700, temper, velikost | Čitelné, odpovídá pořadí |
| Vnější průměr | Změřte mikrometrem | ±0,05 mm specifikovaného vnějšího průměru |
| Tloušťka stěny | Změřte na konci trubky | Minimální stěna splňuje BWG spec |
| Délka | Změřte od konce ke konci | +6 mm / -0 mm na ASTM B111 |
| Přímost | Rolujte na rovném povrchu | No visible bow >1,5 mm/m |
| Kvalita povrchu | Vizuální kontrola | Žádné praskliny, švy nebo hluboké škrábance |
| Vnitřní povrch | Boroskop nebo světelný test | Čistý, bez úlomků nebo silné oxidace |


Návštěva zákazníka a reference projektu – Indie
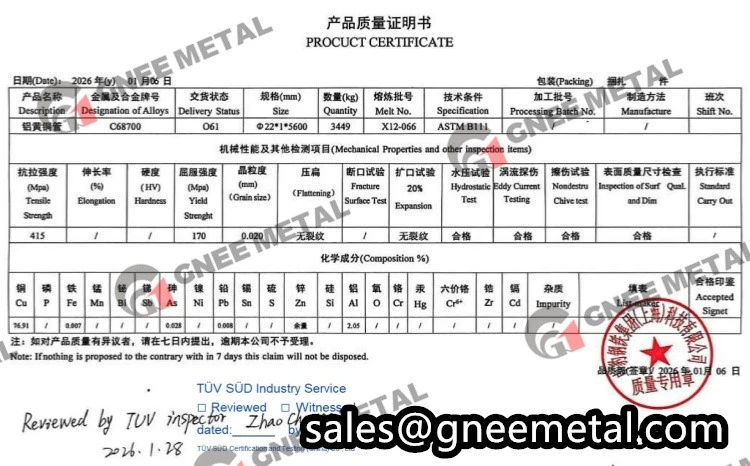
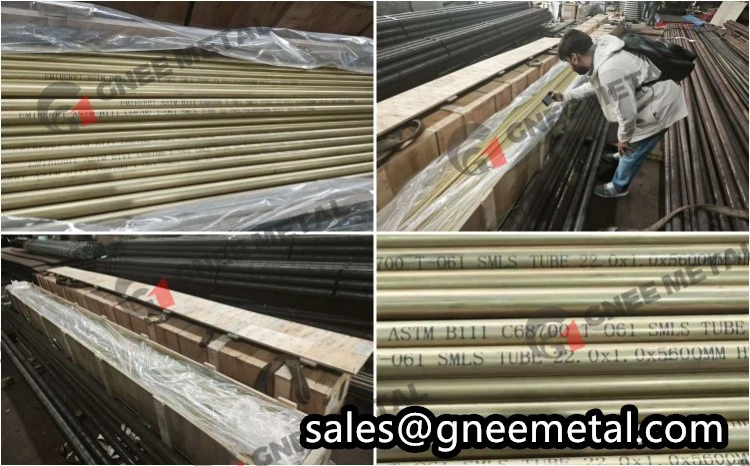
Úspěšně jsme dodali hliníkové mosazné trubice ASTM B111 C68700 zákazníkovi v Indii pro použití s pláštěm a trubkovým kondenzátorem. V průběhu projektu zákazník navštívil naše zařízení za účelem kontroly výroby a ověření kvality. Všechny trubky byly vyrobeny v souladu s požadavky ASTM B111 a dodány kompletníMateriálové zkušební certifikáty (MTC), zajišťující plnou sledovatelnost tepelného čísla a ověřené chemické a mechanické vlastnosti.
Jaký je správný způsob manipulace s trubicemi C68700 a jejich skladování před instalací?
Trubka ASTM B111 C68700je měkký v žíhaném (O61) temperování a může být snadno poškozen nesprávnou manipulací.
Manipulační postupy:
Pro zvedání použijte nylonové popruhy nebo polstrované háky
Zkumavky přenášejte jednotlivě nebo v malých svazcích
Až do instalace mějte nasazené ochranné koncovky
Používejte čisté rukavice, abyste zabránili kontaminaci
Nemanipulační postupy:
Nepadací trubky nebo svazky
Nechodit nebo stát na trubkách
Netáhnout trubky přes ocelové povrchy
Neodstraňte koncové kryty, dokud nebudete připraveni k instalaci
Nepoužívejte ocelové nástroje přímo na povrch trubek
Požadavky na úložiště:
| Stav | Požadavek |
|---|---|
| Umístění | Uvnitř, čisté, suché |
| Teplota | 10-35 stupňů (50-95 stupňů F) |
| Vlhkost | <60% relative humidity |
| Regály | Ploché, polstrované, mimo{0}}země |
| Chemická expozice | Chraňte před amoniakem, kyselinami, rozpouštědly |
| Doba uložení | Pro dosažení nejlepších výsledků použijte do 6 měsíců |
Profi tip:Při skladování delším než 6 měsíců přidejteinhibitor koroze výparů (VCI)zářiče uvnitř svazků trubek a obalení fólií VCI.
Jak připravit trubkovnici pro instalaci trubice C68700?
Správná příprava trubkovnice je nezbytná pro spoje-trubek bez úniku.Uspěchání tohoto kroku způsobí 80 % selhání instalace.
Krok-za{1}}Příprava trubkovnice:
| Krok | Akce | Kritická tolerance |
|---|---|---|
| 1 | Vyčistěte otvory trubkovnice | Odstraňte rez, vodní kámen, starý tmel |
| 2 | Zkontrolujte stav otvoru | Žádná oválnost, žádné otřepy, žádné důlky |
| 3 | Změřte průměr otvoru | Vnější průměr trubky + 0.10 by měl být 0,25 mm |
| 4 | Odhrotujte okraje otvorů | Doporučuje se zkosení 0,2-0,5 mm |
| 5 | Znovu vyčistit | Rozpouštědlový hadřík k odstranění oleje a nečistot |
| 6 | Naneste lubrikant (pokud se valí) | Lehká vrstva maziva pro expanzi trubek |
Pokyny pro průměr otvoru v trubkovnici:
| Vnější průměr trubky | Minimální průměr otvoru | Maximální průměr otvoru | Optimální |
|---|---|---|---|
| 15,88 mm (5/8") | 15,98 mm | 16,13 mm | 16,03 mm |
| 19,05 mm (3/4") | 19,15 mm | 19,30 mm | 19,20 mm |
| 25,40 mm (1") | 25,50 mm | 25,65 mm | 25,55 mm |
Varování:Příliš těsné otvory způsobí prohnutí trubice během zavádění. Příliš volné otvory nebudou po válcování správně těsnit.
Jak vložit a zarolovat zkumavky C68700 bez poškození?
Vkládání trubek a válcování jsou místa, kde dochází k největšímu poškození instalace.Tyto postupy pečlivě dodržujte.
Vložení trubky:
Odstraňte koncovku pouze z jednoho konce (druhý nechejte zakrytý)
Vložte trubku z jedné strany trubkovnice
Protlačujte trubici, dokud nepřesahuje vzdálenou trubkovnici
Projekce trubky:1,5-3,0 mm za lícem trubkovnice (pro válcování)
Používejte zatlačovač trubek -, nikdy nezatloukejte trubky na místo
Válcování trubek (expanze):
Použitísamonakládací válečkové expandéryurčeno pro slitiny mosazi
Valivý moment pro C68700: typicky 50-120 N·m v závislosti na velikosti trubky
Délka role:Typicky 1-2× průměr trubky (nebo plná tloušťka trubkovnice)
Provéstzkušební válečkynejprve na zkumavky se vzorky, abyste ověřili nastavení
| Vnější průměr trubky | Typický valivý moment (teplota O61) | Očekávané zmenšení stěny |
|---|---|---|
| 15,88 mm (5/8") | 50-70 N·m | 4-8% |
| 19,05 mm (3/4") | 70-100 N·m | 4-8% |
| 25,40 mm (1") | 90-120 N·m | 4-8% |
Ověření:
Proveďte ahydrostatický testpo válcování (typicky 1,5× návrhový tlak)
Zkontrolujte, zda na konci trubky nejsou praskliny pomocí penetračního prostředku nebo vizuální kontroly
Netěsnící spoje znovu převálcujte (ale limit na 2 pokusy o válcování na trubku)
kritické:Přetáčení-může prasknoutASTM B111 C68700konce trubek. Pod-rolováním dochází k únikům.Použijte expandér-řízený kroutícím momentem.
Jak zacházet s U-ohýbanými trubkami pro C68700?
U-ohybové trubky vyžadují zvláštní pozornost, aby se zabránilo praskání korozí pod napětím.
Požadavky na ohýbání:
Minimální poloměr ohybu: typicky 1,5-2,5× vnější průměr trubky
Použijte ohýbačku trnu, abyste zabránili zauzlování
Pouze žíhané (O61) temperování - H55 může prasknout
Tepelné zpracování po-ohýbání (KRITICKÉ):
Po ohnutí,ASTM B111 C68700U-ohyby musí být žíhané-odlehčením:
Teplota: 300-400 stupňů (570-750 stupňů F)
Doba trvání: 1-2 hodiny
Atmosféra: Ochranná (dusík nebo argon), aby se zabránilo oxidaci
Chlazení: Chlazení vzduchem
| Poloměr ohybu | Vyžaduje se úleva od stresu? | Následek, pokud je přeskočeno |
|---|---|---|
| >5× trubka OD | Doporučeno | Snížená únavová životnost |
| 2-5× trubka OD | Požadovaný | Vysoké riziko SCC |
| < 2× tube OD | Požadovaný | Velmi vysoké riziko SCC |
Bez úlevy od stresu,U-ohyby u C68700 mohou selhat v důsledku korozního praskání pod napětím během několika měsíců, pokud jsou vystaveny vlhkosti a stopám amoniaku.
Jaký je doporučený plán čištění a údržby pro zkumavky C68700?
Pravidelná údržba je faktorem č. 1 pro dosažení 20+leté životnosti trubek.Odolnost trubky C68700 proti korozizávisí na čistém, dobře{0}}splývavém povrchu.
Doporučený plán údržby:
| Frekvence | Akce | Účel |
|---|---|---|
| Denní | Sledujte rychlost proudění, teplotu, tlak | Zjistit provozní odchylky |
| Týdně | Zkontrolujte kvalitu vstupní vody (pH, zákal) | Předcházet rozrušením |
| Měsíční | Vizuálně zkontrolujte vstupní konce (pokud jsou dostupné) | Zachyťte erozi včas |
| Čtvrtletní | Čistěte houbovými kuličkami nebo kartáči | Odstraňte usazeniny |
| Každoročně | Proveďte testování vířivými proudy (ECT) | Změřte tloušťku stěny |
| Každé 2-3 roky | Kompletní ECT všech zkumavek | Komplexní posouzení |
| Každých 5-7 let | Vytáhněte jednu zkumavku pro destruktivní testování | Ověřte stav |
Metody čištění pro C68700:
| Metoda | Frekvence | Účinnost | Úroveň rizika |
|---|---|---|---|
| Čištění houbové koule | Denně až týdně | Vysoký | Nízký |
| Čištění kartáčem | Měsíční | Střední | Nízký |
| Vysokotlaký{0} vodní paprsek (<5,000 psi) | Každoročně | Vysoký | Střední (riziko eroze) |
| Chemické čištění (ne-amoniak) | Podle potřeby | Vysoký | Střední (pokud je špatná chemikálie) |
| Ultrazvukové čištění | Podle potřeby | Střední | Nízký |
Nikdy nepoužívejte:Čisticí prostředky-na amoniaku, kyselina chlorovodíková nebo abrazivní otryskání (písek, drť).
Jaké jsou známky degradace trubice C68700?
Včasná detekce umožňuje plánované opravy namísto nouzových výpadků.Vyškolte své operátory, aby tyto varovné signály rozpoznali.
| Znamení | Pravděpodobná příčina | Je vyžadována akce |
|---|---|---|
| Zvýšený průtok-doplňkové vody | Netěsnost trubky | Izolujte a ucpejte nebo vyměňte trubku |
| Vyšší než normální protitlak | Znečištění nebo usazování vodního kamene | Vyčistěte trubky |
| Signál nízkého vířivého proudu | Ztenčení stěn | Naplánujte přetrubování |
| Bílé nebo zelené usazeniny na vstupu | Erozní koroze | Snižte rychlost, zkontrolujte sítka |
| Červenohnědé-zátky | Znečištění oxidem železa | Zlepšit úpravu vody |
| Prasknutí konce trubky | Over{0}}rolling nebo SCC | Vyměňte postižené trubky |
| Vibrace nebo chrastění | Uvolněné trubky nebo vibrace-vyvolané prouděním | Zkontrolujte podpěry trubek |
Limity ztenčování stěn pro testování vířivými proudy (ECT):
| Původní zeď | Minimální zeď před výměnou | Akce |
|---|---|---|
| 1,245 mm (18 BWG) | 0,80 mm | Plánujte přetrubování do 2 let |
| 1,245 mm (18 BWG) | 0,60 mm | Okamžitě přetrubujte |
| 1,651 mm (16 BWG) | 1,00 mm | Plánujte přetrubování |
| 1,651 mm (16 BWG) | 0,80 mm | Okamžitě přetrubujte |
Profi tip:Když ECT ukáže 30% ztrátu stěny, začněte plánovat přetrubování. Když 50% ztráta stěny,okamžitě naplánovat odstávku.
Jak opravit nebo zapojit netěsnící trubky C68700?
Když aC68700 hliníková mosazná trubkanetěsnosti, máte tři možnosti: zátku, objímku nebo výměnu.
Možnost 1: Zapojení (dočasné)
Nejlepší pro: Izolované úniky, krátkodobá-náprava
Postup: Vložte kuželové zátky (nerezová ocel nebo mosaz) do konců trubek
Omezení: Snižuje plochu přenosu tepla, není to trvalé řešení
Lze ucpat maximálně 10 % trubeknež utrpí výkon
Možnost 2: Objímka trubky (středně{1}}období)
Nejlepší pro: Jediný únik v jinak dobré trubce
Metoda: Přes místo úniku vložte tenkostěnnou-objímku
Výhody: Udržuje přenos tepla, zachovává počet trubek
Omezení: Vyžaduje specializované nástroje, mírně snižuje ID
Možnost 3: Výměna trubice (trvalá)
Nejlepší pro: Vícenásobné netěsnosti, ztenčení stěn, praskání na konci
Metoda: Odstraňte starou trubku, nainstalujte novou trubici, zarolujte oba konce
Výhody: Úplné obnovení výkonu
Omezení: Vyžaduje výpadek, vyšší náklady
Limity zapojení:
| Počet zástrček | Vliv na přenos tepla | Doporučení |
|---|---|---|
| < 5% of tubes | Minimální | Přijatelný |
| 5-10 % trubek | Mírný | Plánujte přetrubování |
| >10 % trubek | Významný | Okamžitě přetrubujte |
FAQ
1. Jaká je nejčastější chyba při instalaci elektronek ASTM B111 C68700?
Nejčastější chybou je příliš-srolování konců trubek.Převálcování zmenšuje tloušťku stěny v místě spoje trubkovnice a může způsobit praskání, zejména při žíhaném (O61) temperování. Trhliny nemusí být viditelné okamžitě, ale budou se šířit během tepelného cyklování, což povede k netěsnostem během několika měsíců.Vždy používejte roztahovače válců-kontrolované točivým momentema proveďte zkušební válečky na zkumavkách se vzorky. Druhou nejčastější chybou je selhání při napěťovém-odlehčovacím žíhání-ohybů, což vede k praskání korozí pod napětím v prostředí-obsahujícím čpavek.
2. Mohu pro C68700 použít stejné instalační nástroje jako pro trubky z nerezové oceli?
Ne, neměli byste používat stejné nástroje.Nástroje z nerezové oceli mohou do povrchu vložit železné částiceASTM B111 C68700trubky. Tyto železné částice mohou způsobit galvanickou korozi a důlkovou korozi v provozu s mořskou vodou.Používejte speciální nástroje pro slitiny mědi- nejlépe vyrobeno z hliníkového bronzu nebo potaženo ne-kovovými materiály. Pokud musíte použít stejné nástroje, před zahájením práce s trubicemi C68700 je důkladně vyčistěte a odmastěte, abyste zabránili křížové kontaminaci-.
3. Jak těsné by měly být spoje-k{2}}potrubí u C68700?
Spoj musí být dostatečně těsný, aby se zabránilo úniku, ale ne tak těsné, aby trubka praskla.Po srolování se řádně roztáhneTrubka C68700měla by: (1) odolat hydrostatickému zkušebnímu tlaku 1,5× návrhového tlaku bez úniku, (2) nevykazovat žádné viditelné trhliny na konci trubky, (3) mít na konci trubky mírné rozšíření (přibližně o 0,1-0,2 mm větší než rozvinutý průměr). Běžný polní test: správně stočená trubka by mělaneotáčetkdyž se na konec trubky jemně přiloží klíč. Pokud se otáčí, je pod-otočením.
4. Jak často bych měl provádět testování vířivými proudy na svazcích trubek C68700?
U kritických kondenzátorů elektrárny provádějte testování vířivými proudy (ECT) každé 2-3 roky.Pro méně kritické aplikace (HVAC, pomocné chladiče chemických závodů) může postačovat každých 5 let.Častější testování (každoročně) se doporučuje, pokud:(1) jste již dříve zaznamenali selhání trubek, (2) kvalita vody je špatná nebo proměnlivá, (3) jednotka pracuje s častými cykly start{3}}stop, (4) rychlost proudění pravidelně klesá pod 1 m/s nebo (5) je možná kontaminace čpavkem nebo sulfidem. ECT dokáže detekovat ztenčení stěn, důlky a praskliny dříve, než dojde k netěsnostem.
5. Jaké chemické složení vody je bezpečné pro zkumavky C68700 během provozu?
Bezpečné provozní rozsahy pro ASTM B111 C68700:pH 6,5-8,5, rozpuštěný kyslík > 2 ppm (pro zachování ochranného filmu), amoniak < 2 ppm, sirovodík < 0,1 ppm, chloridy 10 000-35 000 ppm (mořská voda je v pořádku), nerozpuštěné látky < 50 ppm.Kritické limity, kterým je třeba se vyhnout:pH pod 6,0 způsobuje obecnou korozi; pH nad 9,0 destabilizuje ochranný film; amoniak nad 2 ppm způsobuje korozní praskání pod napětím; sirovodík nad 0,1 ppm rychle ničí ochranný film a způsobuje důlkovou korozi.
6. Jak vyčistím znečištěné trubky C68700, aniž bych je poškodil?
Použijte tří{0}}krokový přístup: (1) Mechanické čištění- kuličky houby (denně) nebo nylonové kartáče (týdně) pro volné usazeniny, (2)Vysokotlaká-voda- až 5 000 psi (345 bar) s tryskami na špičce ventilátoru pro tvrdé usazeniny, (3)Chemické čištění- pouze ne-amoniakové, ne-kyselé čističe schválené pro hliníkovou mosaz.Nikdy nepoužívejte:pískování, pískování, ocelové kartáče, kyselina chlorovodíková, čističe{0}}na bázi čpavku nebo jakákoli abrazivní metoda. Po chemickém čištění důkladně opláchněte čistou vodou, dokud se pH nevrátí na neutrální.
7. Lze zkumavky C68700 vyjmout a znovu použít ze starého svazku?
Obecně se nedoporučuje.Vyjmutí trubek ze starého svazku je téměř vždy poškodí - proces válcování vytváří trvalou deformaci na koncích trubek a protahování trubky trubkovnicí poškrábe vnější povrch.Znovu použité elektronky C68700mají mnohem vyšší poruchovost než nové trubky. Jedinou výjimkou je, pokud původní instalace používala volné uložení trubky (žádné rolování), což je extrémně vzácné.Pro spolehlivou službu vždy instalujte nové trubky- náklady na předčasné selhání daleko převyšují úspory z opětovného použití starých elektronek.
8. Jaký je správný utahovací moment pro utažení koncových zátek trubek C68700?
Pro kuželové zátky v trubkách C68700 použijte krouticí moment 10-20 N·m (7-15 ft·lb).To je mnohem nižší než u ocelových trubek, protožeC68700 hliníková mosazná trubkaje poměrně měkký. Přílišné utažení může rozdělit konec trubky. Před nasazením naneste na zátku těsnicí prostředek na závity. U rozpěrných hmoždinek (s pryžovou manžetou) dodržujte specifikace točivého momentu výrobce -, obvykle 20-30 N·m. Vždy používejtemosazné nebo nerezové zátky, nikdy uhlíkovou ocel (která zreziví a galvanicky zkoroduje trubku).
9. Jak zabráním poškození vibracemi ve svazcích trubek C68700?
Vibrace jsou hlavní příčinou selhání trubice u aplikací s vysokou rychlostí-.Metody prevence: (1) Ujistěte se, že nosné desky trubek jsou správně rozmístěny (obvykle každých 0,5-1,0 metru), (2) Použijte antivibrační tyče nebo pásy ve svazku, (3) Udržujte konzistentní rozteč trubek, aby byla zajištěna vzájemná podpora, (4) Vyhněte se provozu při rezonančních frekvencích (změňte rychlost čerpadla nebo přidejte přepážky), (5) V případě silných vibrací.trubky se silnější stěnou(16 BWG místo 18 BWG). Během instalace zkontrolujte, zda jsou všechny trubky zcela usazeny v nosných deskách - uvolněné trubky více vibrují.
10. Jaká je očekávaná životnost řádně udržovaného svazku trubek C68700?
V čisté,{0}}mořské vodě s vysokou rychlostí při správném provozu a údržbě vydrží svazky trubek ASTM B111 C68700 obvykle 15–25 let.Mnoho elektráren hlásí 20+ let provozu. Klíčové faktory pro dlouhou životnost: (1) neustálé udržování rychlosti proudění minimálně 1 m/s, (2) čistá voda bez znečištění nebo sulfidů, (3) pravidelné čištění (koule houby nebo kartáče), (4) každoroční testování vířivými proudy, (5) správná kontrola chemického složení vody. Špatně udržované svazky ve stejné aplikaci mohou selhat za 5–10 let.Údržba je proměnná číslo 1- do toho investovat.
100% kontrola podle ASTM B111 / C68700 – svědectví zákazníka
Každá trubka v této šarži prošla kontrolou třetí{0}}strany podle normy ASTM B111 pro slitinu C68700. Níže jsou skutečné fotografie z kontroly zákazníka-na místě, včetně testování vířivými proudy a ověření rozměrů.
Kontrolní položky ověřeny:
• Testování vířivými proudy (ECT) – žádné průchozí-defekty stěny
• Vnější průměr a tloušťka stěny – v toleranci ±0,02 mm
• Povrchová úprava a temperování (O61) – odpovídá ASTM
• Tvrdost a chemické složení – certifikováno.


Exportní-balení – anti-rez a dřevěné pouzdro
Po absolvování kontroly jsou všechny zkumavky zabaleny podle exportních norem a-specifických požadavků zákazníka. Proces balení je zdokumentován níže, aby byla zajištěna sledovatelnost a doručení bez poškození-.
Kroky balení zobrazené ve videu a obrázcích:
1. Čištění a sušení trubek
2. Plastové koncovky na obou koncích
3. Antikorozní papírový obal VCI-
4. Svazkové páskování fólií proti vlhkosti
5. Překližkové dřevěné pouzdro (v souladu s ISPM-15) s pěnovou výplní
6. Označení třídou ASTM, číslem šarže a kontrolním razítkem


Naše továrna a vybavení
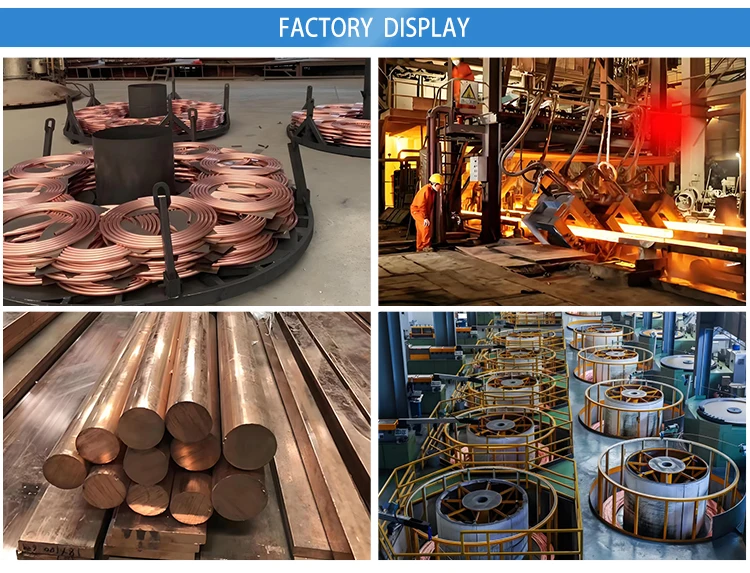
Všechny trubky ASTM C68700 jsou vyráběny a kontrolovány na našem vlastním-zařízení, které umožňuje plnou kontrolu procesu od odlévání sochorů až po konečné balení.
Klíčové vybavení použité pro tuto šarži:
• Indukční tavicí pec – přesné legování (Cu + Zn + Al + As)
• Horizontální plynulé lití – rovnoměrná struktura sochoru
• Extruzní lis (800T / 1630T) – tváření bezešvých trubek
• Stůl pro tažení za studena (5–40 m) – rozměrová přesnost ±0,02 mm
• Online tester vířivých proudů (FOERSTER / MAC) – 100% NDT
• Ultrazvukový měřič tloušťky stěny – monitorování-v reálném čase
• Žíhací pec (řízená atmosféra) – temperace O61
Vlastní{0} metrologie: mikrometry, kolíkové měřidla, optický komparátor, tvrdoměr (HV/HRB)
Všechna zařízení jsou čtvrtletně kalibrována. Výrobní záznamy jsou dohledatelné podle čísla šarže.
Výrobky z mědi a slitin mědi – nabídka
| Formulář produktu | Běžné slitiny / jakosti | Rozsah velikostí | Normy | Typické aplikace |
|---|---|---|---|---|
| Trubka / potrubí | C12200, C11000, C68700, C70600, C71500, C44300, C27000 | Vnější průměr: 4 mm – 219 mm Stěna: 0,5 mm – 20 mm Délka: až 15m |
ASTM B68, B75, B111, B280, B359, B466 | Výměníky tepla, kondenzátory, HVAC, instalatérství, olejové chladiče |
| Talíř / List | C11000, C12200, C26000, C26800, C52100, C68700 | Tloušťka: 0,5 mm – 50 mm Šířka: až 1200 mm Délka: až 4000 mm |
ASTM B152, B169, B103, B465 | Elektrodíly, střešní krytiny, těsnění, průmyslové panely |
| Tyč / tyč | C11000, C26000, C36000, C46400, C48500, C63000 | Průměr: 3-120 mm Délka: 1m – 6m (nebo vlastní) |
ASTM B16, B124, B138, B150, B453 | Vřetena ventilů, hřídele, spojovací prvky, obráběné součásti |
| Drát | C11000, C16200, C17500, C26000, C52100, C64700 | Průměr: 0,1 mm - 12 mm Hmotnost cívky: do 100 kg |
ASTM B1, B2, B3, B197, B206, B624 | Svařovací elektrody, elektrické vodiče, pružiny, pletivo |
| Pás / fólie | C11000, C19400, C26000, C26800, C52100, C70250 | Tloušťka: 0,05 mm – 3,0 mm Šířka: 5-600 mm |
ASTM B36, B465, B694, B888 | Konektory, svorky, jazýčky baterie, stínění, lisovací díly |
Zkontrolujte dnešní zásoby a dodací lhůtu


